Рис. 5.13. Структура программы для расчёта ТчS
Операции группы 3) не удлиняют процесс погрузки транспорта, но удлиняют проходческий цикл в целом, если они не совмещаются с каким-либо другим процессом – бурением шпуров, креплением выработки и т.п.
Будем рассматривать наиболее неблагоприятный вариант, когда операции группы 3) выполняются в несовмещённом режиме. Тогда они должны входить в единую группу с совокупностью операций группы 1).
Из перечисленных операций к группе 1 – не совмещаемые с погрузкой и выполняемые с ней последовательно в период погрузки – относятся операции с индексами i =1; 2; 3; 6; 7. К группе 2 – совмещаемые во времени и в рабочем пространстве – относятся операции с индексами i = 4; 5; 13; 14. К группе 3, выполняемые за пределами операций «погрузка», относятся операции с индексами i = 8; 9; 10; 12.
Теперь можно записать:
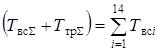 , i ¹ 4; 5; 13; 14. (5.9)
При этом совмещаемые операции автоматически не войдут в состав слагаемых, определяющих суммарную продолжительность вспомогательных операций при погрузке. Для расчёта Твсi, i =1, 2…13, 14, необходимо располагать моделями для расчёта трудоёмкости каждой из составляющих и численностью рабочих, занятых на выполнении данной операции.
Продолжительность вспомогательных операций, не совмещаемых с погрузкой при выгрузке штабеля, определяется по формуле:
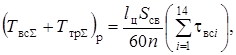 i ≠ 4; 5; 13; 14, (5.10)
где n – число рабочих, занятых на выполнении несовмещаемых вспомогательных операций;  – удельная трудоёмкость i-й вспомогательной операции, чел.-мин/м3 (готовой выработки). Значения могут быть приняты по данным ННЦ ГП-ИГД им. А.А. Скочинского [5]. Для расчёта каждой составляющей
 используется обобщённая структурная модель:
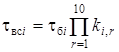 , (5.11)
где  i = 1, 2…14 – базовые значения удельной трудоёмкости элементарных операций; при этом при i = 1,2…14 даются в чел.-мин/м3; i = 8–12 в чел.-мин/м.
Композиция коэффициентов  ,
 ;
 приводится в таблице 5.2. Знаком «Х» указано, что соответствующий коэффициент
 , а вычисляется по регрессионной модели. В оставшихся свободных клетках матрицы
 . Каждый из коэффициентов отражает влияние r-фак-тора на i-ю составляющую трудоёмкости:
 =
 – влияние сечения выработки в свету
 (м2);
 =
 – влияние крепости породы f;
 =
 – влияние числа проходчиков n, занятых на операции;
 =
 – влияние средней длины откатки вагонеток
 , м;
 =
 – влияние вместимости вагонетки q, м3;
 =
 – влияние числа вагонеток mв в «мини-составе»;
 =
 – влияние длины разброса породы
 , м;
 =
 – влияние площади выработки в проходке
 , м2; ki,9 = kрс – влияние числа рельсовых путей; ki,10 = klц – влияние длины подвигания за цикл lц, м.