Страница 2
При одновременном передвижении вагонов на поточных линиях время, которое расходуется на вспомогательные операции для транспортировки тележек, определяется по формуле:
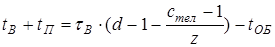 , (4.7)
где tв – максимально возможна длительность от начала поднятия вагона и до поступления тележки к моечной машине;
tп – максимально возможная длительность с момента окончания ремонта до передвижения последнего вагона, который установили на отремонтированные тележки;
d – количество позиций поточной линии, которые вагон проходит за время между выкатыванием и подкатыванием тележек;
z – количество одновременно выкаченных тележек участка при одновременном передвижении вагонов на поточных линиях;
tоб – время обмывки тележки, tоб = tТЕЛ = 0,75 часа.
 . (4.8)
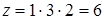 тел.
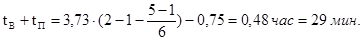
Рассчитанное значение на вспомогательные операции должно быть не меньше заданного:
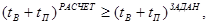 (4.9)
(tв + tп)задан = 28 мин.
29 > 28.
Условие выполняется.
Взаимосвязь показателей качества использования вагонов
Показатели качества использования вагонов условно можно объединить в группы:
характеризующие использование грузоподъемной силы:
статическая и динамическая нагрузки;
характеризующие использование вагонов во времени: скорость движения; средний простой; среднесуточный пробег; среднее время оборота и величина его элементов;
характеризующие объективные условия перевозок - процент порожнего пробега, полный рейс, коэффициент местной работы, структ ...
Определение допустимой длины пролета на прямом участке пути перегона
Подвеска путей перегона:
компенсированная М-95+2МФ-100
К=2К так как 2 контактных провода в подвеске.
Для вычисления допустимой длины пролета на прямых участках пути воспользуемся формулой:
;
К - номинальное натяжение контактного провода МФ-100, равное 1000 даН для 1 провода и 2000 даН для 2МФ-100;
Рк- статическая составляющая ветровой нагрузки на контактный провод:
Сх - аэродинамический коэффициент, равный 1,55;
d = H =11,8 мм – высот ...
Составление технологической схемы ремонта компрессора
Ремонт компрессора начинается с очистки. Очистку могут проводить вручную с помощью щеток, тряпок или в специальных моечных ваннах. Затем происходит разборка компрессора на узлы. Её проводят на столах для разборки. После разборки требуется провести дефектовку компрессора. При дефектовке выявляются детали, которые необходимо заменить, и детали, которые можно восстановить. Далее происходит непосредственно процесс восстановления либо замены деталей ...
