Страница 2
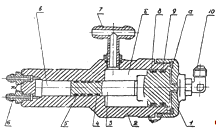
Рис. 12. Гидротрансформатор:
1-крышка; 2-корпус; 3-поршень; 4,5-уплотнительнне кольца малой ступени; 6-штуцер; 7-тройник; 8,9-уплотнительные кольца большой ступени; 10-угольник; а,б,в-полости.
Дроссель предназначен для дроселирования потока рабочей жидкости в магистрали нагнетания при кольцевании. Дроссель имеет сферический регулирующий клапан поступательного действия, Привод клапана осуществляется от электромеханизма вращательного движения черва винтовую передачу со скользящей шпонкой. Конструкция дросселя показана на рис.13.
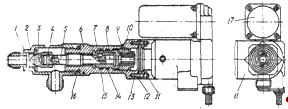
Рис. 13. Дроссель
1 - корпус; 2 - втулка; 3 - клапан; 4 - стопорная проволока; 6 - шток; в - стакан; 7 - шпонка; 8 - направляющая; 9 - стопорный винт; 10 - упор; 11 - кронштейн; 12 - прокладка; 13 - шпилька; 14 -шайба; 15, 16 - уплотнительные кольца; I7 - электромеханизм.
План производства
Производственный процесс можно представить в несколько этапов:
1. Диагностика и устранение неполадок;
2. Демонтаж необходимых для ремонта деталей;
3. Монтаж деталей демонтажированных при ремонте;
4. Шиномонтаж и балансировка;
5. Замена масла, фильтров, накладок;
6. Мойка автомобиля и сдача автомобиля клиенту.
Следует отметить, что в зависимости от сложности ремонта автомобиля некоторые пункты не реализуются или добавляются.
Потребность ...
Техническое описание самолета
Самолет представляет собой свободнонесущий цельнометаллический моноплан с низко расположенным крылом большой стреловидности и стреловидным хвостовым оперением.
Самолет снабжен тремя двигателями с большой степенью двухконтурности и трехопорным шасси с управляемой передней опорой.
Двигатели установлены на хвостовой части, однокилевым стреловидным Т- образным оперением и трехопорным шасси.
Особенностью конструкции самолета является установка на ...
Разработка механизированной электронаплавки
1. Наименование операции: вибродуговая наплавка резьбовой шейки распределительного вала ЗИЛ 130.
2. Толщина наплавляемого слоя – 0,5 мм (с D1=34 до D2=36 мм на длине 18 мм).
3. Станок модели: переоборудованный 1К62.
4. Передаточное число редуктора: 40.
5. Обороты детали: n = 5…6 мин –1.
6. Шаг наплавки S = 2,1…2,3 мм/об.
Содержание операции
Наплавить при помощи переоборудованного станка под вибродуговую наплавку распределительный вал авт ...
