
Основное производство тесно связано с непосредственным решением производственной задачи, ремонтом и производством технологического оборудования. Деятельность основного производства ориентирована на извлечение прибыли и достижение целей авторемонтного предприятия.
К участкам основного производства относят:
Разборочно-очистной участок: диагностирование агрегатов, наружная очистка автомобилей, разборка их на агрегаты, подразборка, очистка подразобранных агрегатов, разборка агрегатов на сборочные единицы очистка сборочных единиц, разборка сборочных единиц, очистка деталей. Оборудование данного участка классифицируется в зависимости от вида выполняемых работ: диагностическое, моечное оборудование, приспособления и инструменты для разборки.
Диагностирование автомобиля предусматривает определение основных технических показателей автомобиля с помощью специального оборудования (Рис.2.1.):
1. Центральный диагностический модуль
2. Газоанализатор, дымомер
3. Тестер аккумуляторных батарей
4. Установка для проверки и чистки инжекторных форсунок
5. Установка для обслуживания кондиционеров с тестером утечек
6. Устройство для вытяжки отработавших газов
7. Набор инструментов электрика
8. Стробоскоп
9. Тестер давления топлива
10. Компрессометр и пневмовакуумметр
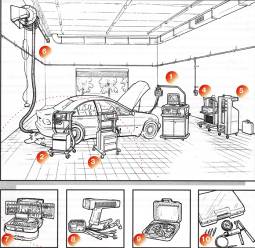
Рис. 2.1. Участок диагностики автомобиля
Моечные операции выполняются при помощи специального моечного оборудования: моечные площадки (для наружной мойки автомобиля), моечные установки, блоки и машины для мойки мелких деталей и узлов автомобилей.
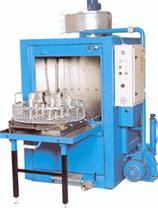
Рис. 2.2.Однокамерная моечная машина с подвешенной дверью
Участок дефектации деталей: определение технического состояния и сортировка деталей. Дефектация деталей подразумевает инструментальный и многостадийный контроль. В процессе дефектации деталей используются следующие методы контроля:
органолептический осмотр (внешнее состояние детали, наличие деформаций, трещин, задиров, сколов и т.д.);
инструментальный осмотр при помощи приспособлений и приборов (выявление скрытых дефектов деталей при помощи средств неразрушающего контроля);
бесшкальных мер (калибры и уровни);
микрометрических инструментов (линейки, штанген-инструменты, микрометры и т.д.) для оценки размеров, формы и расположения поверхностей деталей.
Участок восстановления деталей: операции сварки, наплавки, нанесения электрохимических покрытий, переработки резины и пластмасс, механические, слесарные, кузнечные, термические, прессовые, восстановление отдельных деталей (корпусных, валов и др.) или их групп.
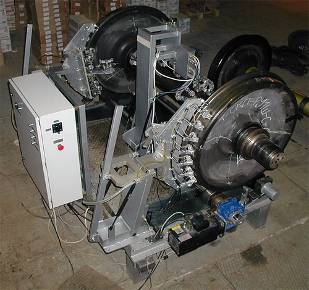
Рис. 2.3. Стенд дефектации колесных пар
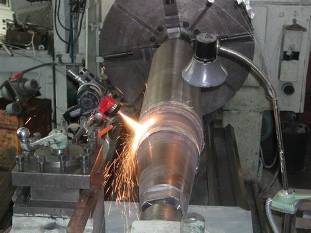
Рис. 2.4. Станок универсальный наплавочный СУН-02
Медницкий участок: ремонт водяных и масляных радиаторов, топливных баков, масляных фильтров, трубопроводов, упорных шайб, втулок и др. На данном участке используются в основном сварочные и наплавочные операции.
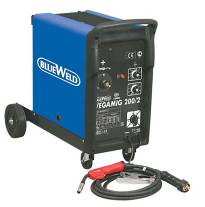
Рис. 2.5. Сварочный полуавтомат Blueweld Vegamig 200/2 Turbo
Термический участок: термическая и химико-термическая обработка заготовок. На термическом участке осуществляется нагрев и выдержка металлических или неметаллических материалов при высоких температурах в химически активных средах (твердых, жидких, газообразных). Химико-термическую обработку проводят с целью обогащения поверхностных слоев изделий определенными элементами. Их называют, насыщающими элементами или компонентами насыщения. В результате такой обработки формируется диффузионный слой, т.е. изменяется химический состав, фазовый состав, структура и свойства поверхностных слоев. Изменение химического состава обуславливает изменения структуры и свойств диффузионного слоя.