Страница 3
• несоответствие используемой методики контролируемому объекту;
• нарушение правил аттестации МВИ, установленных ГОСТ Р 8.563-96;
• неправомерность использования СИ, МВИ и методов испытаний или стандартных образцов;
• систематическое получение результатов испытаний и измерений с нарушением требований методик;
• отсутствие необходимых СИ, испытательного и вспомогательного оборудования, стандартных образцов, реактивов и материалов или несоответствие их установленным требованиям:
• недостаточная укомплектованность квалифицированными кадрами;
• несоответствие помещений лаборатории установленным требованиям.
Схема крепления и устройство оптического измерителя соосности «РКР090»
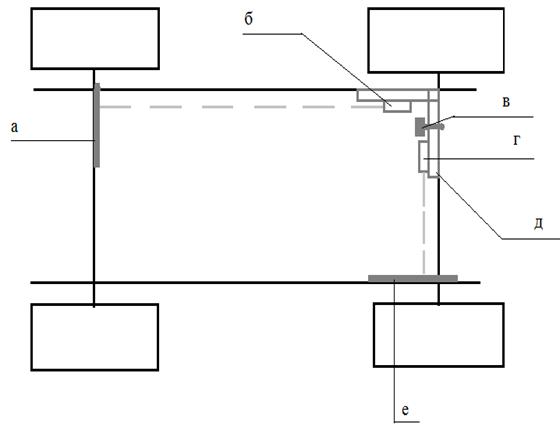
а - шкала осевого смещения, б - лазерный указатель осевого смещения, в – прижимной винт, г – лазерный указатель углового смещения, д – универсальный угловой кронштейн, е – шкала углового смещения
Локальная поверочная схема измерительной линейки
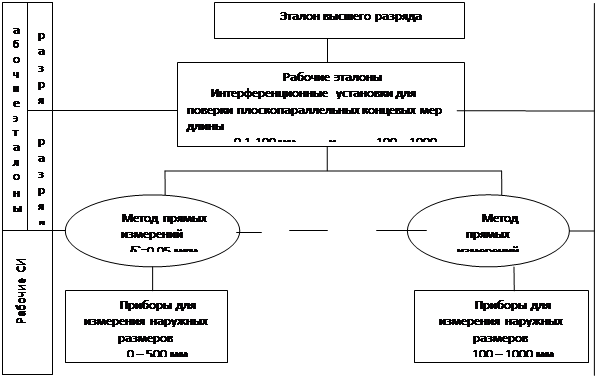
Примечания:
L - числовое значение длины в метрах
δ` - погрешность передачи размера единицы
Дефектация деталей
После мойки и очистки детали автомобиля подвергаются дефектации, т. е. контролю с целью обнаружения дефектов. Под дефектами детали понимается всякое отклонение ее параметров от величин, установленных техническими условиями или рабочим чертежом.
Задачами дефектации и сортировки деталей являются: контроль деталей для определения их технического состояния; сортировка деталей на три группы: годные для дельнейшего использования, подлежащие восстано ...
Определение суточной программы по ТО и диагностированию
Суточная производственная программа по видам обслуживания определяется по формуле:
,(22)
где Nг – годовая программа по соответствующему виду технического воздействия (ТО-1, ТО-2, Д-1, Д-2);
Др.г – годовое число рабочих дней зоны обслуживания АТП, для которой определяется суточная программа;
Полученные результаты сводим в таблицу 3.
Таблица 3 – Производственная программа ТО и диагностирования автомобилей
Подвижной со ...
Расчет количества производственного оборудования и ручных
мест
Для проектируемого цеха принимается 2-х сменный режим работы и продолжительность рабочей смены-8,2 часа.
Эффективный фонд времени работы единицы оборудования определяется по формуле:
Fоб.= Fном.× l × Крем
Fном. –номинальный фонд времени на планируемый период,ч;
l - количество смен;
Крем – коэффициент, учитывающий плановые простои оборудования в ремонте (095…097);
Fном.= (Fкал. - g) × tсм.
Fкал. –календарный фонд , д ...
