Формирование рабочей формы ТПГОС
Страница 1
Данная задача решается с использованием алгоритма, в основе которого лежит итеративная процедура, на каждом шаге которой производится сопоставление величин отрезков времени, соответствующих продолжительности использования некоторого варианта расстановки ТЛ на судне  и длительности синхронной с ним рабочей смены
 ч,
 , либо в случае не кратности этих величин их
 и
 .
В результате такого сопоставления на каждом шаге фиксируется время работы на протяжении смены по той или иной расстановке ТЛ –  :
|
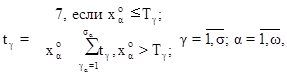 , (16)
| |
где  – количество полных смен работы при использовании варианта расстановки ТЛ на судне
 .
Шаг 1.
Как видно из указанной таблицы разгрузка судна должна начаться по 3 расстановки ТЛ ( =3) с момента начала первой рабочей схемы (
 =1). Из сопоставления величин
 =12 Т =7 вытекает, что время работы по этой расстановке ТЛ на протяженности первой смены Т31составляет:
Т31=Т1=7 ч. т.к. =12 Т1=7
Причем должны учитываться также вспомогательные операции, которые не могут быть совмещены с выполнением основных грузовых операций.
Сменные задания определяются по формулам:
|
 ,  ;  (17)
| |
|
 ,  (18)
Пример расчета:
 =29*7=204 т.
 =204+204+204=612 т.
Таблица №9. Планновые сменные задания по грузоперевалке. |
Номер вари-анта расста-новки ТЛ() и время работы по ней ( ) |
Но-мер шага алго-ритма |
Временные
характеристики, ч |
Время работы по варианту расстановки ТЛ в смену |
Номер рабочей смены
() | |

|

|

|
 
| |
=3
 =12
|
1 |
12 | |
7 | |
7 |
1 | |
2 | |
5 |
7 | |
5 |
2 | |
=4
 =7
|
3 |
7 | | |
2 |
2 | |
4 | |
5 |
7 | |
5 |
3 | |
=5
 =7
|
5 |
7 | | |
2 |
2 | |
6 | |
5 |
7 | |
5 |
4 | |
=6
 =10
|
7 |
10 | | |
2 |
2 | |
8 | |
8 |
7 | |
7 |
5 | |
9 | |
1 |
7 | |
1 |
6 | |
=7
 =15
|
10 |
15 | | |
6 |
6 | |
11 | |
9 |
7 | |
7 |
7 | |
12 | |
2 |
7 | |
2 |
8 |
| |
Расчёт годовой производственной программы участка
По Таблице 3.[1. стр.17] удельная трудоёмкость для данного участка равна Туд = 12,87 чел-ч.
По Таблице 5.[1. стр. 18] для программы 300 единиц ремонта следует принять поправочный коэффициент К=1,28
Годовая трудоемкость участка рассчитывается по формуле:
Туч=Туд*N* K (1)
где Туд - Удельная трудоёмкость.
N - Количество ремонтов по заданию.
К - Поправочный коэффициент.
Туч = 12,87 * 300 * 1,28 = 4942,08 чел-час ...
Корректирование периодичности то и пробега до капитального ремонта
Нормативы пробегов корректируем исходя из следующих факторов:
1. Так как в проекте принята III категория эксплуатации, поправочный коэффициент К1 на основании табл. №3 “Приложения” принимаем – К1 = 0,8;
2. Коэффициент К2, учитывающий модификацию подвижного состава, принимаем по табл. №3 “Приложения” равным – К2 = 1,0;
3. Коэффициент К3, учитывающий природно-климатические условия, для нашей центральной зоны по табл. №3 “Приложения” принимаем ...
Выбор необходимого технологического оборудования
Для наплавки применяют вибродуговую наплавку на базе станка 1К62 с наплавочной головкой ОКС - 65 69.
* Для токарной операции применяем станок 1К62
* Для шлифовки применяют шлифовальную головку на базе станка 2И135.
Деталь— коленчатый вал, Дзк=86,61 dзк=85,61; L=42 мм
Дзш=75,76 dзш=74,76; L=50 мм
Материал— ВЧ 40-0,
Твердость-- НВ241…285
Масса—до 15 кг,
Оборудование – ,Круглошлифовальный станок модель 316М
Режущий инструмент—Шлифовальный ...
