
Электросварочное отделение служит для выполнения сварочно-наплавочных работ при восстановлении деталей вагонов. В сварочном отделении оборудованы специальные кабины, где установлены автоматы и полуавтоматы. При разработке технологических процессов предусматривается широкое применение автоматической сварки под флюсом, автоматической и полуавтоматической в среде защитных газов, порошковой проволоки, контактной сварки и т.п., обеспечивающих требуемее качество и экономию материалов и электроэнергии.
Подбор и расчет оборудования сварочного отделения
Основное время сварки на один ремонтируемый вагон
 (6.7)
где βсв - коэффициент, учитывающий положение шва при сварочных работах, βсв = 1,2.
αсв - коэффициент, учитывающий время на вспомогательные и подготовительно-заключительные операции, αсв = 1,3 (при ручной сварке);
ρ – плотность наплавляемого металла, ρ = 7,8 г/ см3;
Vнап - объём наплавляемого металла; V = 800 см3;
Iсв - сварочный ток, Iсв = 200 А;
кнап - коэффициент наплавки, кнап = 8 г/А-ч.

Потребность депо в электросварочных аппаратах можно определить по формуле:
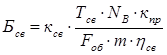 (6.8)
где ксв - коэффициент, учитывающий сварочные работы при текущем ремонте, а также для хозяйственных нужд; ксв = 1,28;
ηсв — коэффициент использования сварочных аппаратов, ηсв = 0,75 (при ручной сварке).
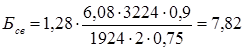 шт.
Принимаем Бсв = 8 сварочных аппаратов.
Распределение сварочных аппаратов по участкам депо:
тележечно-колесный участок: Бсв = 2 аппарата;
ВСУ: Бсв = 4 аппарата;
сварочное отделение: Бсв = 1 аппарат;
ремонтно-комплектовочное отделение: Бсв = 1 аппарат.
В соответствии с нормами технологического проектирования площадь сварочного отделения принимаем равной S= 54 м2. Принимая ширину отделения равной В = 12 м, получаем длину отделения L = 4,5 м. Высоту электросварочного отделения принимаем равной Н = 4,8 м.
Определение количества производственных рабочих сварочного отделения
Количество производственных рабочих сварочного отделения можно определить с расчета двое рабочих на одну единицу оборудования (при двух сменах). Значит, принимаем количество явочного персонала равным 16.
Учетный состав производственных рабочих:
 принимаем

Количество вспомогательных рабочих.
 чел., принимаем Rвспом = 4 чел.
Общее количество рабочих.
