Для ремонта компрессора ЭК-4В принимаю следующую форму организации производства: компрессор, поступая в отделение, очищается и разбирается на детали, и перемещается в несколько потоков по рабочим местам, где производится восстановление отдельного вида деталей. Перемещение деталей не имеет строгого такта, т. к. на одном оборудовании может одновременно производится ремонт по различным объемам и на восстановление различных деталей затрачиваются неодинаковые промежутки времени. Для некоторого выравнивания такта восстановления отдельных агрегатов предусмотрены места ожидания готовых и поступающих в ремонт агрегатов.
Такт выпуска – интервал времени, через который периодически производится выпуск изделий или заготовок определенного наименования, типоразмера и исполнения.
 ,
где П – годовой объем выпуска изделий из ремонта, ед.;П = 150 ед.;
n – число однотипных сборочных единиц в изделии;  .
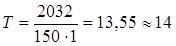 ч/ед.
Такт выпуска является организационной характеристикой производства. Полученное значение такта выпуска округлено.
Ритм выпуска – это количество изделий или заготовок определенных наименований, типоразмеров и исполнений, выпускаемых в единицу времени.
R =  ,
R =  ед./ч.
Шкворень поворотного кулака
Сталь 18ХГТ, ГОСТ 4543-71,глубина нитроцементированого слоя 1,0…1,14мм, твердость поверхностного слоя HRСэ 57,1…62,9
Диаметр шкворня
37,983…38,000
38,96
Параметры
Номинальный
Допустимый без ремонта
Втулка поворотного кулака
Латунь ЛО 90-1ГОСТ 15527-70 лента толщ.1,7мм полутвердая ГОСТ 48-25-72
Наружный диаметр втулки (в кольцевидном калибре)
38,025…38,060
38,08
Опорная шайба подшипника поворотного ...
Организация работ в кузнечном отделении
В кузнечном отделении ремонтируют детали вагонов способом пластической деформации, выправляют деформированные входные т откидные площадки, косынки фартуков переходных площадок, подножки тамбуров, штампуют заготовки для вагонных деталей.
Программа отделения складывается из:
-ремонтной ковки, необходимой для выполнения основной программы ремонта вагонов;
-новой поковки, предназначенной для изготовления штампов и приспособлений;
-поковки для н ...
Выбор и обоснование метода организации технологического
процесса ТО и ТР
На выбор метода обслуживания влияют следующие факторы:
– сменная программа по ТО данного вида;
– характер объема и содержание работ по данному виду ТО (постоянный или переменный);
– количество и тип подвижного состава;
– число рабочих постов для ТО данного вида;
– период времени, отводимый на обслуживание данного вида;
– трудоемкость обслуживания;
– режим работы автомобилей по линии.
Необходимыми условиями проведения ТО на поточной лини ...
