Страница 2
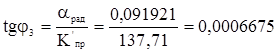 ;
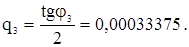 ;
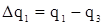 ; (6.22)
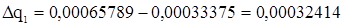 ;
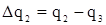 ; (6.23)
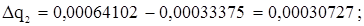
h1=  ; (6.24) h1=
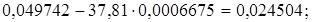
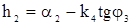 ; (6.25)
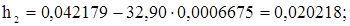
 ; (6.26)
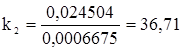 м;
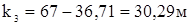 ;
 ; (6.27)
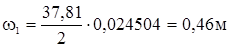 ;
 ; (6.28)
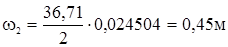 ;
 ; (6.29)
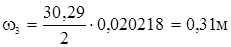 ;
 ; (6.30)
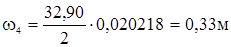 .
Определяется невязка:
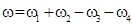 ; (6.31)
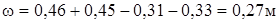 .
Распределяем положительную невязку на меньшие площади w3 и w4.
w3=0,31+0,14=0,45;
w4=0,33+0,13=0,46.
Подсчет нормалей производится в таблице 6.2.
Т а б л и ц а 6.2 – Подсчет нормалей
|
Пикетаж |
Исходное
междупутье |
Формула расчета |
Нормаль |
|
ПК |
+ |
Лево |
Право |
|
18 | |
0 |
+10,632∙Dq1= 0,04 | |
0,04 |
|
20 |
0 |
+30,632∙Dq1= 0,30 | |
0,30 |
|
40 |
0,91 |
-23,892∙q3= 0,19 | |
0,72 |
|
60 |
0,91 |
-3,892∙q3= 0,01 | |
0,90 |
|
80 |
0,91 |
-16,1122∙q3= 0,09 | |
0,82 |
| |
19 | |
0 |
+27,082∙Dq2= 0,23 | |
0,23 |
|
20 |
0 |
+7,082∙Dq2= 0,02 | |
0,02 |
|
40 |
0 |
0 | |
0 |
Профильная схема и совмещенная угловая диаграмма представлена на рисунке 6,3.
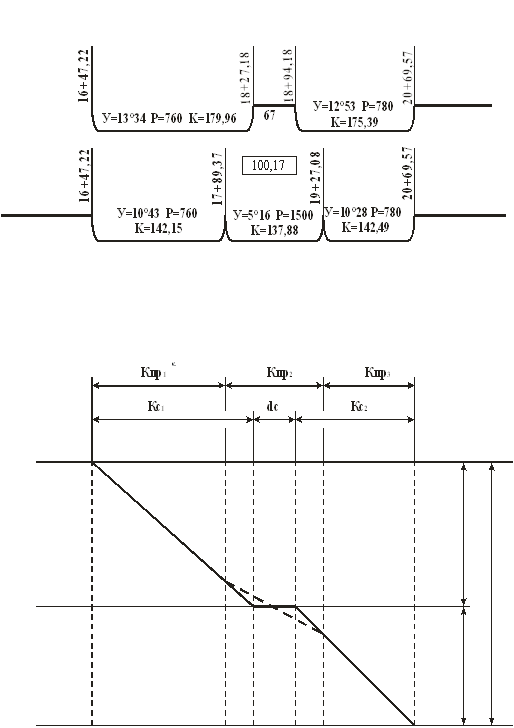
Рисунок 6.3 – Профильная схема и совмещенная угловая диаграмма
Условия производства работ
1. Смена СП краном ЕДК-300/5 производится при снятом напряжении с контактной подвески.
2. Сборка нового СП и переходных звеньев, деление на блоки и разборка доставленных после замены блоков производится на базе комплектации.
3. Объем основных работ: замена металлических частей - 1 стрелочный перевод и примыкающие звенья 37,5м., сплошная смена переводных брусьев - 1 комплект
4. СП расчленяется на 7 блоков
5. При смене СП разборка начинается ...
Подбор технологического оборудования
Как правило, оборудование, необходимое по технологическому процессу для проведения работ текущего ремонта, принимается в соответствии с технологической необходимостью выполняемых с его помощью работ, так как оно используется периодически и не имеет полной загрузки за рабочую смену Варианты выбора оборудования представлены в таблице.
Подбор технологического оборудования
Наименование работ
Варианты технологического оборудования
Выбранн ...
Шлифовка шатунной шейки
Рассчитываем частоту вращения детали при шлифовании
Пn = 1000 * Vu / р * Д (85)
где Vu - Скорость изделия, м/мин
Д - Диаметр до обработки, мм
Пn = 1000 * 20 / 3.14 * 77,75 = 81,28 об/мин
Определяем длину хода стола
Lр = l + в / 2 (86)
где l - Длина обрабатываемой поверхности, мм
B - Ширина (высота) шлифовального круга, мм
Lр = 50 + 20 / 2 = 35 мм
Рассчитываем припуск на обработку стороны
Z = Д - d / 2 (87)
где Д - Диаметр до обработ ...
