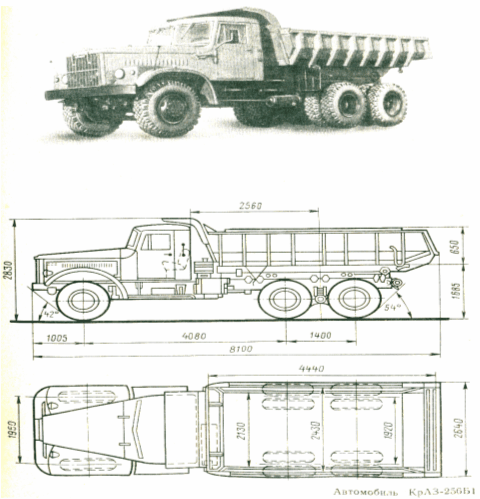
Выпускаются Кременчугским автомобильным заводом с 1977г. на базе автомобиля КрАЗ-257Б1.
Кузов – цельнометаллический с разгрузкой назад. Кабина – трёхместная.
Модификация - КрАЗ-256БС в северном исполнении.
С 1966 до 1977г. выпускался автомобиль КрАЗ-256Б, который отличался от КрАЗ-256Б1 в основном отсутствием раздельного привода тормозов.
|
Параметры |
КрАЗ-256Б1 |
|
Грузоподъёмность, кг |
12000 |
|
Собственная масса, кг |
11000 |
|
В т. ч. на переднюю ось |
3895 |
|
" на тележку |
7105 |
|
Полная масса, кг |
23165 |
|
В т. ч. на переднюю ось |
4515 |
|
" на тележку |
18850 |
|
Объём кузова, м3 |
6,0 |
|
Угол подъёма кузова, град |
60 |
|
Время подъёма кузова с грузом, с |
20 |
|
Максимальная скорость, км/ч |
68 |
|
Тормозной путь со скорости 50 км/ч |
17,2 |
|
Контрольный расход топлива при скорости 40 км/ч, л/100 км |
38 |
|
Подъёмное устройство |
Гидравлическое с приводом от коробки отбора мощности, наибольшее рабочее давление28 кгс/см2 |
|
Объём гидросистемы подъёмного устройства, л |
72,4 - летом масло индустриальное 20, зимой индустриальное 12 |
Вторая ступень
дистанционная направленная защита ДС2
Первичное сопротивление срабатывания второй ступени выбирается исходя из минимального тока К.З. на шинах смежной подстанции точка к3, Zсэ11= кч*|
Zkmax|,
где кч
- коэффициент чувствительности; Zkmax
- максимальное сопротивление, замеряемое защитой при К.З. на шинах смежной подстанции.
При этом смежный путь на участке пост секционирования - подстанция А считается отключенным. Значение Zkmax при узловой схеме питания определяется по выражению: ...
Организация работ по усилено - капитальному ремонту пути
Организация работ.
Работы по усиленному капитальному ремонту пути на участке протяжением 1200 м выполняются в течение 18 дней.
Подготовительные работы.
В подготовительный период производятся: замена старогодных сварных рельсовых плетей на инвентарные рельсы, уборка замененных плетей с перегона. На производственной базе на технологических линиях собираются новые и перебираются старые звенья рельсошпальной решетки.
Вышеперечисленные работы на ...
Организация работ в МО
В МО производят подготовку вагонов под окраску (шпатлевание, зачистка), окраску и сушку наружных и внутренних поверхностей вагонов и их узлов, а также постановку трафаретов на вагоны.
Программа ремонта вагонов в МО составляет NВ = 710 вагонов.
Оборудование МО.
Для обеспечения качественного выполнения окрасочных работ отделение оборудуется:
- агрегатами для механизированной окраски вагонов в электростатическом поле - 3 шт.
- системой принуд ...
