
Исходные данные
Материал: Сталь 45 ГОСТ 1050-88
Масса детали: 12 кг.
Площадь покрываемой поверхности Fд =0,561 дм2.
Плотность осаждаемого металла г = 7,8 г/см3
Электрохимический эквивалент С=1,042 є/А·ч.
Вывод металла по току з = 52 %.
Плотность тока ДК = 50 А/дм2.
Оборудование: ванна для обезжиривания и осталивания, выпрямитель тока, электропечь.
Содержание операции
Осталить опорные шейки вала под до диаметра 51-0,02 указанного на рабочем чертеже.
Определение толщины покрытия
Номинальный диаметр шейки ДН = 51-0,02.
Допустимый размер ДДОП = 50,98 мм
Принимаем ориентировочно диаметр изношенной шейки ДПРИН.= 50,97 мм
Перед осталиванием деталь шлифуют до полного выведения следов износа "как чисто".
Припуск на шлифование 2д1 = 0,1 мм.
С учетом этого минимальный диметр составит.
 мм.
После осталивания деталь шлифуют под номинальный размер припуск на предварительное шлифование 2д2 = 0,1 мм на окончательное шлифование 2д3 = 0,06 мм.
Таким образом, максимальный диаметр детали после осталивания должен быть:
 мм (9)
Толщина наносимого слоя в этом случае должна быть:
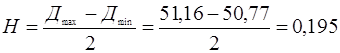 мм (10)
Расчет норм времени
1. Основное время.
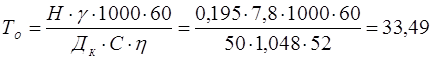 мин (11)
2. Техническая норма времени на одну деталь.
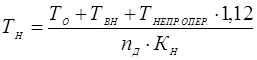 , мин. (12)
где ТВН – не перекрываемое вспомогательное время на загрузку и выгрузку деталей из ванны, ТВН = 0,48 мин.;
ТНЕПР.ОПЕР. – не перекрываемое оперативное время на все операции, следующие после покрытия деталей, ТНЕПР.ОПЕР. = 4,35 мин.;
1,12 – коэффициент подготовительно-заключительное и дополнительное время;
nД – количество деталей одновременно загружаемых в ванну, шт.
Внутренние размеры ванны для осталивания 3000х900х1000 мм.
Рабочий объем нВ = 1440 л.
Количество размещенных в ванне навесок - 8, количество деталей на одной навеске – 4.
КН – коэффициент использования ванны, КН = 0,8.
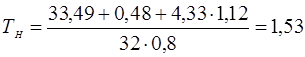 мин.