Страница 1
В зоне ТО-1 я выбрал поточный метод обслуживания на специализированных постах, так как сменная программа - 13 автомобилей за смену.
Схема технологического процесса на объекте проектирования
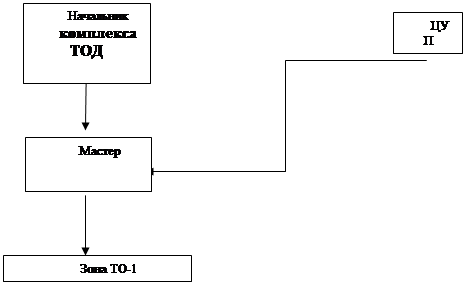
Схема управления зоной ТО-1.
Режим работы производственных подразделений
Совмещенный суточный график работы автомобилей на линии и производственных подразделений АТП
|
Наименование производственных
подразделений |
Рабочие смены |
|
|
I смена |
II смена |
III смена |
|
|
Промежуточный склад | | | |
|
|
Ремонтные участки | | | |
|
|
Зона ТР | | | |
|
|
Зона ТО-2 | | | |
|
|
Зона ТО-1 | | | |
|
|
Посты общей и поэлементной диагностики | | | |
|
|
Зона ЕО | | | |
|
|
Автомобили на линии | | | |
|
|
t (ч) |
1 |
2 |
4 |
6 |
8 |
10 |
12 |
14 |
16 |
18 |
20 |
22 |
| | | | | | | | | | | | | | | |
Токарная операция износа посадочного места под шестерню
Деталь—коленчатый вал ГАЗ-53А Д=58,d=56,L=46.
Материал— чугун ВЧ 40-0 ,
Твердость-- НВ241…285
Масса—до 15 кг,
Оборудование – токарно-винторезный станок IK62,
Режущий инструмент—резец проходной с пластинкой Т15К6,
Установка деталей --в центрах,
Условия обработки—без охлаждения.
1. Установить деталь
2. Точить 1 ( Д1 ) Ш 58 → Ш 56,0
3. Снять деталь
Расчет припусков на обработку
h = Д - d / 2 (26)
где Д - Диаметр до обработки, мм ...
Определение длины крестовины, прямой вставки и радиуса переводной кривой
Длина крестовины слагается из минимальных длин её передней n и хвостовой m частей. Математическим центром крестовины (С) называется точка пересечения продолжения рабочих кантов середечнка крестовины.
Рисунок 3.1 - Основные части одиночного обыкновенного стрелочного перевода: 1- стрелка; 2 – переводная кривая; 3 – крестовинный блок
Рисунок 3.2 - Схема определения минимальной длины
Размеры крестовины n и m по рабочим граням головок рельсов ...
Расчет количества производственного оборудования и ручных
мест
Для проектируемого цеха принимается 2-х сменный режим работы и продолжительность рабочей смены-8,2 часа.
Эффективный фонд времени работы единицы оборудования определяется по формуле:
Fоб.= Fном.× l × Крем
Fном. –номинальный фонд времени на планируемый период,ч;
l - количество смен;
Крем – коэффициент, учитывающий плановые простои оборудования в ремонте (095…097);
Fном.= (Fкал. - g) × tсм.
Fкал. –календарный фонд , д ...