
Технико-экономическое сравнение технологических процессов ремонта пути выполняется на основе анализа ряда показателей и оценки их путём сравнения составления рабочего варианта с типовым.
Эффективность разрабатываемого технологического процесса определяется с помощью основных и дополнительных показателей.
К основным относится – стоимость ремонтных работ относятся к 1 километру пути.
К дополнительным:
производительность труда (выработка на одного производственно рабочего) – определяется по формуле:
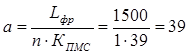
где Lфр. – длина фронта работ; КПМС – производственный состав ПМС;
n - периодичность предоставления "окон".
продолжительность нахождения километра в ремонте – определяется формуле:
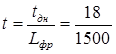 =0.012
где tдн – продолжительность нахождения участка равного фронту работ в "окно" в ремонте.
3) суммарная длительность "окна" - определяется по формуле:
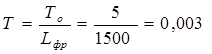
где То – продолжительность "окна" в часах
4) затраты труда на ремонт 1 километра - определяется по формуле:

где Qо – затраты труда.
5) выработка на 1 час "окна" - определяется по формуле:
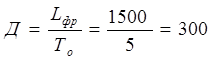
6) длительность предупреждений об ограждении скорости на 1 км ремонта - определяется по формуле:
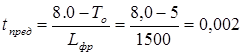
Технико-экономические показатели технологических процессов.
Таблица №5
|
Показатели |
Единицы изм. |
По разраб. тех. процессу |
По тип. Тех. процессу |
Получен. Эффект. |
|
Выработка на одного рабочего |
пог. м. |
37 |
10,75 |
3,44 |
|
Продолжительность нахождения км в ремонте |
день |
0,012 |
0,009 |
1,33 |
|
Суммарная длительность "окна" на 1 км |
час |
0,003 |
0,003 |
1 |
|
Затраты труда на ремонт 1 км: |
чел/день |
0,08 |
0,06 |
1,3 |
|
Выработка на 1 час "окна" |
м |
290 |
250 |
1,16 |
|
Длительность предупреждений |
час |
0,002 |
0 |
0 |
Из таблицы видно, что в разработанном технологическом процессе продолжительность нахождения км. в ремонте больше, затраты труда на ремонт 1 км больше, выработка на одного рабочего больше, чем в типовом и выработка на 1 час "окна" лучше. Суммарная длительность "окна" у разработанного процесса такая же что и у типового. Затраты труда в разработанном технологическом процессе больше, чем в типовом, следовательно разработанный технологический процесс не эффективный и не выгодный чем типовой.