В процессе выпуска происходит дальнейшее расширение рабочего тела, то есть уменьшении давления и увеличение. удельного, объёма, и его вытеснение из цилиндра. В п.6 параметры начала впуска (или конца выпуска) принимались на основе статистических рекомендаций Рr и Тr.
Теперь правильность выбора этих величин можно, проверить.
Считаем процесс выпуска условно - политропным со средним показателем  .
Тогда по уравнению политропы имеем:
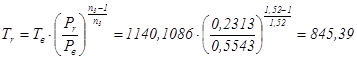 (К) (10.1)
Допускается отличие величины Тr, рассчитанной по уравнение, от ранее принятой величины на 50-60 К. Если указанное условие выполнено, то это означает, что расчет правильный. В нашем случае отличие не выходит за допустимые границы.
Коэффициент остаточных газов проверяют по формуле:
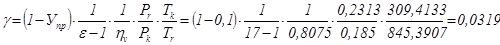 (10.2)
гдe Упр - коэффициент продувки камеры в процессе газообмена (величина меняется от Упр =0 (отсутствие продувки) до Упр =1 (полная продувка)).
Значение  , найденное по формуле сравнивают с ранее принятым между ними должно быть соответствие.
В целом можно отметить, что значительные ошибки в оценке величин Тr и сравнительно мало влияют на конечный результат, так как при положении поршня в ВМТ (в конце выпуска или начале впуска) а рабочей полости находится минимальное количество рабочего тела. Именно по этой причине указанное состояние принимается за начало цикла (начало расчёта).
Определение возможной пропускной способности по грузовому движению
Каждый из приведенных ранее типов графиков движения поездов позволяет реализовать различную максимальную пропускную способность. Изменение графиков движения поездов, как одного из элементов в схеме этапного овладения перевозками, соответствует переходу из одного технического состояния железной дороги в другое.
Максимальная пропускная способность однопутной линии в парах поездов в сутки может быть определена по формулам: а) пропускная способнос ...
Слесарно-механическое отделение
Слесарно-механическое отделение предназначено для обработки восстановленных или изготовления новых деталей вагонов, сборки и комплектовки отдельных узлов. В отделении имеются сверлильные, шлифовальные, токарно-винторезные и фрезерные станки, пресс-ножницы для резки профилированного и листового металла, гидравлический пресс для запрессовки втулок и испытания деталей ТРП, стенд для магнитной дефектоскопии. Тяжелые детали транспортируют с помощью ...
Расчёт поправочных коэффициентов
Технически обоснованная норма времени на определённую операцию учитывает труд квалифицированного рабочего на выполнение самой операции при максимальном использовании средств механизации без учёта времени на отдых, переходы в рабочей зоне и пропуск поездов. Для учёта выше перечисленных факторов существуют поправочные коэффициенты. Поправочный коэффициент определяют по формуле:
,
Т – количество минут в рабочем дне (480);
∑t – затраты на ...
