Схема технологического процесса организации производства ТО и ТР в АТП
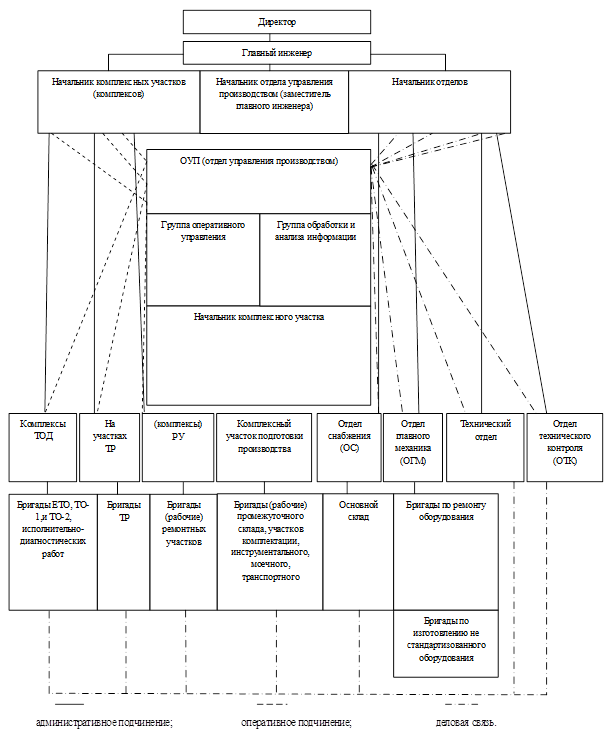
Основные организационные принципы этого метода заключается в следующем:
Управление процессом ТО и ремонта подвижного состава в АТП осуществляется централизованно отделом (центром) управления производством.
Организация ТО и ремонта в АТП основывается на технологическом принципе формирования производственных подразделений (комплексов), при котором каждый вид технического воздействия (ЕО, ТО-1, ТО-2, Д-1, Д-2, TP автомобилей, ремонт агрегатов) выполняется специализированными подразделениями.
Подразделения (бригады, участки и исполнители), выполняющие однородные виды технических воздействий, для удобства управлениями ими объединяются в производственные комплексы:
комплекс технического обслуживания и диагностики (ТОД);
комплекс текущего ремонта (TP);
комплекс ремонтных участков (РУ).
Подготовка производства (комплектование оборотного фонда, доставка агрегатов, узлов и деталей на рабочие места и с рабочих мест, мойка агрегатов, узлов и деталей перед отправкой в ремонт, обеспечение рабочим инструментом, перегон автомобилей в зонах ожидания ТО и ремонта) осуществляется централизовано комплексом подготовки производства (ПП).
Обмен информацией между отделом управления и всеми производственными подразделениями базируется на двусторонней диспетчерской связи, средствах автоматики и телемеханики.
Оценка качества ТОиР автомобилей и агрегатов
Проверку качества выполнения ТО и ремонта АТС, установку деталей, выписанных со склада, производит начальник (контролер) БТК, по предъявлению автомобиля мастером ЦСОиРА.
При выявлении фактов отклонения от технических условий на ремонт, выполнения технического обслуживания не в полном объеме или не установки выписанных деталей начальник БТК совместно с начальником ПТО, начальником ЦСО и РА проводит служебное расследование. По итогам служебного ...
Вакуумный усилитель
1 – фланец крепления наконечника;
2 – корпус усилителя;
3 – шток;
4 – крышка;
5 – поршень;
6 – болт крепления усилителя;
7 – дистанционное кольцо;
8 – опорная чашка пружины клапана;
9 – клапан;
10 – опорная чашка клапана;
11 – опорная чашка возвратной пружины;
12 – защитный колпачок;
13 – обойма защитного колпачка;
14 – толкатель;
15 – воздушный фильтр;
16 – возвратная пружина клапана;
17 – пружина клапана;
18 – уплотнитель к ...
Автоматизация сортировочного процесса на горках
В процессе расформирвания составов на горках необходимо осуществлять такие операции, как отцепка группы вагонов от состава, перевод стрелок согласно маршруту их следования и приведение в действие замедлителей для подтормаживания вагонов с целью создания необходжимых интервалов между отцепами и подхода отцепов к стоящим на путях вагонам со скоростью не более 5 км/ч.
В настоящее время еще не получили промышленного внедрения устройства для автома ...
